

Знакомая ситуация: выезжаешь на трассу, стрелка спидометра подбирается к восьмидесяти, и руль начинает мелко подрагивать. Логичный шаг — отправиться на шиномонтаж. Мастер снимает колеса, крутит их на станке, доводит баланс до идеала, возвращает все на место. Но на следующей прямой вибрация возвращается. Ощущение, будто потратил деньги впустую. Начинаешь грешить на подвеску, тормозные диски или приводы, хотя настоящий виновник зачастую стоит копейки и устраняется обычной металлической щеткой.
Речь о банальном слое ржавчины или грязи на привалочной плоскости ступицы. Всего полмиллиметра окалины между диском и ступицей способны превратиться в заметную «восьмерку» на внешней кромке колеса. Именно этот перекос создает биение, которое невозможно убрать свинцовыми грузиками.
Почему станок не видит проблему
Балансировочный станок работает с колесом отдельно от автомобиля. Диск фиксируется на валу через центральный конус, который выравнивает его по ступичному отверстию. Если поверхность чистая, конус садится ровно, и мастер получает корректные показатели дисбаланса. В таких условиях после установки грузиков стрелка прибора приближается к нулю, создавая иллюзию идеального колеса.
На машине все иначе. Колесо прижимается к ступице не конусом, а всей кольцевой поверхностью вокруг центрального отверстия. Эта зона должна быть практически зеркально ровной. Но после пары сезонов эксплуатации, особенно в регионах с агрессивными реагентами, на ступице появляется слой окалины и очаговой коррозии. Толщина его неравномерна: где-то три десятых миллиметра, где-то все пять. Диск ложится не на ровную плоскость, а на микроскопические бугры.
Дальше срабатывает простая геометрия. Если диаметр привалочной плоскости составляет около ста двадцати миллиметров, а радиус колеса — триста, коэффициент усиления перекоса достигает пяти-шести раз. Отклонение в полмиллиметра у ступицы превращается в колебание амплитудой два-три миллиметра на внешнем радиусе протектора. Колесо начинает описывать не идеальную окружность, а конус, и подвеска с рулевым управлением передают эти колебания водителю.
На скорости сто километров в час колесо делает примерно пятнадцать оборотов в секунду. Биение в три миллиметра повторяется с той же частотой, вызывая характерную дрожь. Балансировочные грузики тут бессильны, потому что они компенсируют массу, а не геометрию посадки.
Грязь в центральном отверстии и переходные кольца
Еще один источник проблем обнаруживается внутри центрального отверстия диска. Оно надевается на выступающую часть ступицы и отвечает за первичное центрирование. Если там засохла грязь, осталась старая смазка или частицы антикоррозийного покрытия, диск садится со смещением. Эксцентриситет даже в один миллиметр создает переменную нагрузку на подшипник и элементы подвески, ускоряя их износ.
У большинства литых алюминиевых дисков центральное отверстие больше диаметра ступицы. Это сделано для универсальности — один и тот же диск можно поставить на разные модели автомобилей. Точное центрирование обеспечивается переходным кольцом из пластика или алюминия. Если кольцо потеряно, повреждено или загрязнено, колесо встает с перекосом. Даже идеально отбалансированная шина будет бить из-за неправильной посадки.
Зимой ситуация усугубляется: реагенты активно разъедают металл, на внутренней стороне диска скапливается смесь тормозной пыли, снега и льда. Затвердевший слой толщиной в миллиметр становится опорной поверхностью, нарушающей геометрию. Добавьте к этому неравномерную затяжку болтов по кругу вместо схемы крест-накрест — и получите деформированный диск с внутренним напряжением.
Легкосплавные диски чувствительнее штампованных к качеству привалочной плоскости. Дело не в мягкости алюминия, а в более жестких допусках на биение и в особенностях центрирования через переходные кольца. Если кольцо изношено, чистота ступицы уже не спасет.
Как я готовлю ступицу перед установкой колес
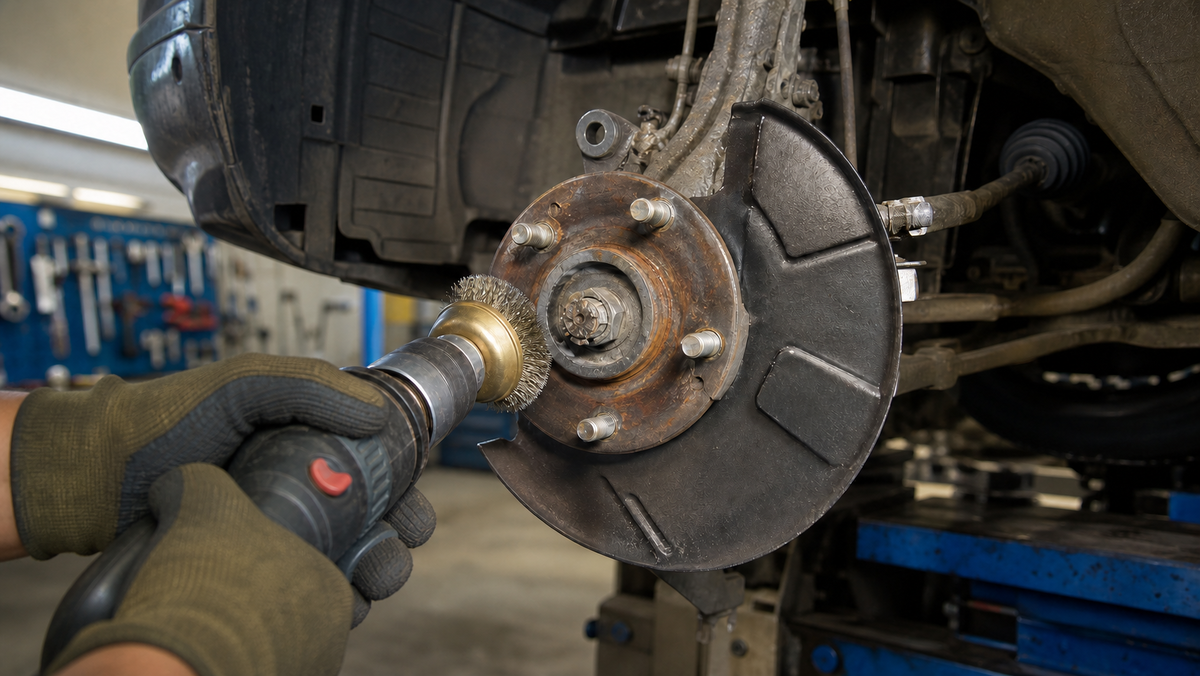
Первым делом беру металлическую кордщетку и прохожусь по всей привалочной плоскости. Работаю либо вручную, либо насадкой на дрель с латунной или стальной щетиной. Задача — снять весь слой окалины и ржавчины до чистого блестящего металла. Особое внимание уделяю кольцевой зоне вокруг центрального отверстия: именно она отвечает за плотный контакт. Если оставить хотя бы один бугорок высотой полмиллиметра, эффект будет ровно таким же, как от полностью грязной ступицы.
После зачистки протираю поверхность чистой ветошью, убирая металлическую пыль и отслоившуюся коррозию. Центральное отверстие диска тоже прохожу щеткой изнутри, удаляя засохшую грязь, наслоения старой смазки и окислы алюминия. Проверяю стенки визуально: они должны быть чистыми по всей окружности. Переходное кольцо осматриваю отдельно — трещины, деформации или сильный износ являются поводом для замены.
Внутреннюю сторону диска, которая прилегает к ступице, очищаю мягкой щеткой или ветошью. Тормозная пыль и дорожная грязь образуют твердый налет, мешающий плотному прилеганию. Металлической щеткой по алюминию не работаю — легко поцарапать поверхность.
Затем наношу на привалочную плоскость тонкий слой медной или керамической смазки. Это предотвращает прикипание диска и замедляет повторную коррозию. Главное — не переборщить: избыток смазки выдавится при затяжке и загрязнит тормозной диск. Резьбу шпилек или болтов тоже проверяю и очищаю при необходимости. Грязь в резьбе мешает правильно затянуть крепеж и создает неравномерное усилие.
Затяжку произвожу динамометрическим ключом с моментом, указанным производителем. Для большинства легковых автомобилей это от восьмидесяти до ста двадцати ньютон-метров. Сначала наживляю все болты вручную, чтобы диск встал без перекоса. Потом затягиваю крест-накрест: первый болт, затем противоположный, затем следующую пару. Такой подход обеспечивает равномерное прижатие без внутренних напряжений. В конце покачиваю колесо руками в горизонтальной и вертикальной плоскостях, проверяя люфт.
Диагностика биения: когда чистки недостаточно
Если после всех процедур вибрация сохраняется, перехожу к точным измерениям. Профессиональная диагностика выполняется индикатором часового типа с точностью до сотых долей миллиметра. Прибор устанавливается на неподвижной опоре, щуп прижимается к проверяемой поверхности, колесо медленно вращается вручную. Стрелка показывает отклонение от идеальной окружности.
Проверяю три параметра: торцевое биение привалочной плоскости ступицы, радиальное биение обода диска и торцевое биение самого диска. Допустимое значение для ступицы большинства легковых автомобилей — не более одной десятой миллиметра. Если показатель выше, потребуется замена ступицы или ее проточка на станке.
Для обода диска нормы другие. Стальные диски допускают радиальное биение до полутора миллиметров, литые — до одного. Торцевое биение не должно превышать одного миллиметра для стальных и семи десятых для легкосплавных. Если индикатор показывает, что ступица в порядке, а колесо все равно бьет после установки, проблема кроется в самом диске, шине или их посадке. Диск мог деформироваться после удара о яму. Шина может иметь силовую неоднородность — внутренние дефекты корда, создающие переменную жесткость. Такие дефекты балансировкой не устраняются, требуется замена шины.
Мне не раз приходилось сталкиваться с ситуацией, когда после идеальной балансировки вибрация оставалась, а причина крылась в банальной грязи на ступице. Теперь перед каждой сезонной сменой колес я уделяю очистке привалочной плоскости не меньше времени, чем самой балансировке. Это избавляет от лишних поездок на шиномонтаж и продлевает жизнь подвеске.